珠三角地区的厨房用品零售商在选品时,锅盖架与刀架看似都是"架子",但两者的供货标准差异很大。如果按同一套验收逻辑去采购,很容易出现锅盖架承重虚标、刀架刀位不适配等问题。本文从材质、结构、工艺和验收四个维度,对比这两类产品的供货标准,供采购决策参考。
一、材质与厚度:锅盖架看"抗弯",刀架看"抗锈"
锅盖架的核心受力点是悬臂或斜撑结构,需要长期承受直径28-32cm玻璃锅盖的重量(单只约0.8-1.5kg)。珠三角供应商普遍采用304不锈钢线径4.0-5.0mm或碳钢+浸塑方案。验收时应重点检测焊点抗拉强度,行业通行标准是单点承重≥5kg不脱焊。
刀架则不同。刀具使用后常带水渍,刀架长期处于潮湿环境,材质优先级是耐腐蚀性>承重性。主流供货标准为304不锈钢(镍含量≥8%)或食品级PP+不锈钢插刀槽。需要警惕的是用201不锈钢冒充304的情况,可用药水检测或要求供应商提供材质报告。
二、结构设计:刀架的"刀位适配"是退货高发区
锅盖架的结构相对标准化,常见有壁挂单层、台面斜放、多层落地三种形态。零售商选品时主要确认安装方式与目标客群厨房墙面材质是否匹配——瓷砖墙适用免钉胶或吸盘,乳胶漆墙必须用打孔螺丝。
刀架的结构问题更复杂,也是售后投诉的集中来源:
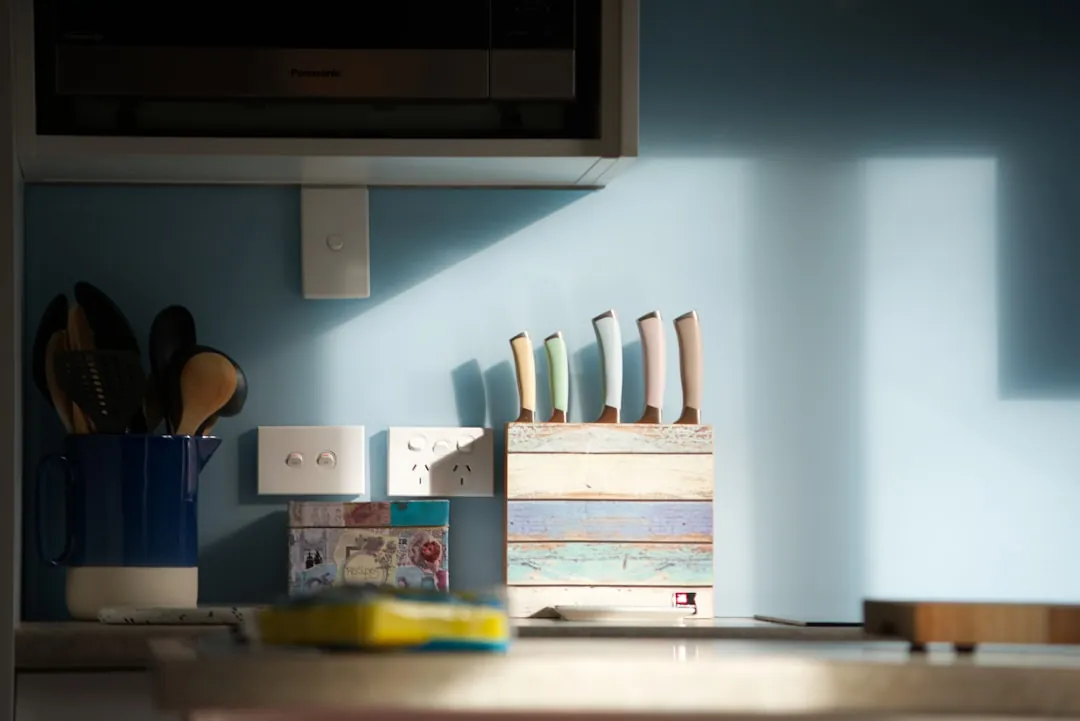
- 刀位宽度:中式菜刀刀背厚约2.5-4mm,西式主厨刀约2-3mm,插槽宽度需≥5mm才能通用,否则出现"插不进"或"晃荡"
- 插槽深度:建议≥60mm,浅槽刀具外露易碰倒
- 排水设计:底部需有沥水孔或接水盘,否则积水滋生细菌,这是差评高频词
同一店铺若同时销售厨房置物架、调料架、碗架等品类,建议要求供应商提供刀架与锅盖架的组合套装方案,提升客单价的同时降低单独开模成本。
三、表面工艺与验收要点
珠三角工厂在表面处理上通常提供电解抛光、拉丝、喷涂三种选择。电解抛光成本高但耐盐雾测试可达48小时以上,适合出口订单;喷涂成本低,但需确认涂层附着力(百格测试≥3B)。
批量验收时建议执行以下抽检动作:
- 锅盖架:挂载1.5kg砝码静置24小时,观察焊点与形变
- 刀架:插入对应刀具后倒置,测试是否脱落
- 两类产品均需检查边缘毛刺,尤其是厨房置物架类产品的折弯处
以东莞某中型零售商的采购案例来看,其将锅盖架验收标准从"目测无变形"升级为"5kg静载24小时",退货率从6.2%降至1.8%;刀架则通过增加刀位适配测试,将"插不进"类投诉压降了七成。选品标准的细化,直接反映在售后成本上。
锅盖架与刀架的供货标准不能混为一谈。前者重承重结构与焊点工艺,后者重刀位适配与防锈排水。零售商在对比供应商时,建议将这两类产品分开建立验收清单,并结合调料架、碗架等关联品类做整体供应链评估,才能在珠三角激烈的厨房用品市场中保持选品优势。